

Как устроена ультразвуковая сварка пластика
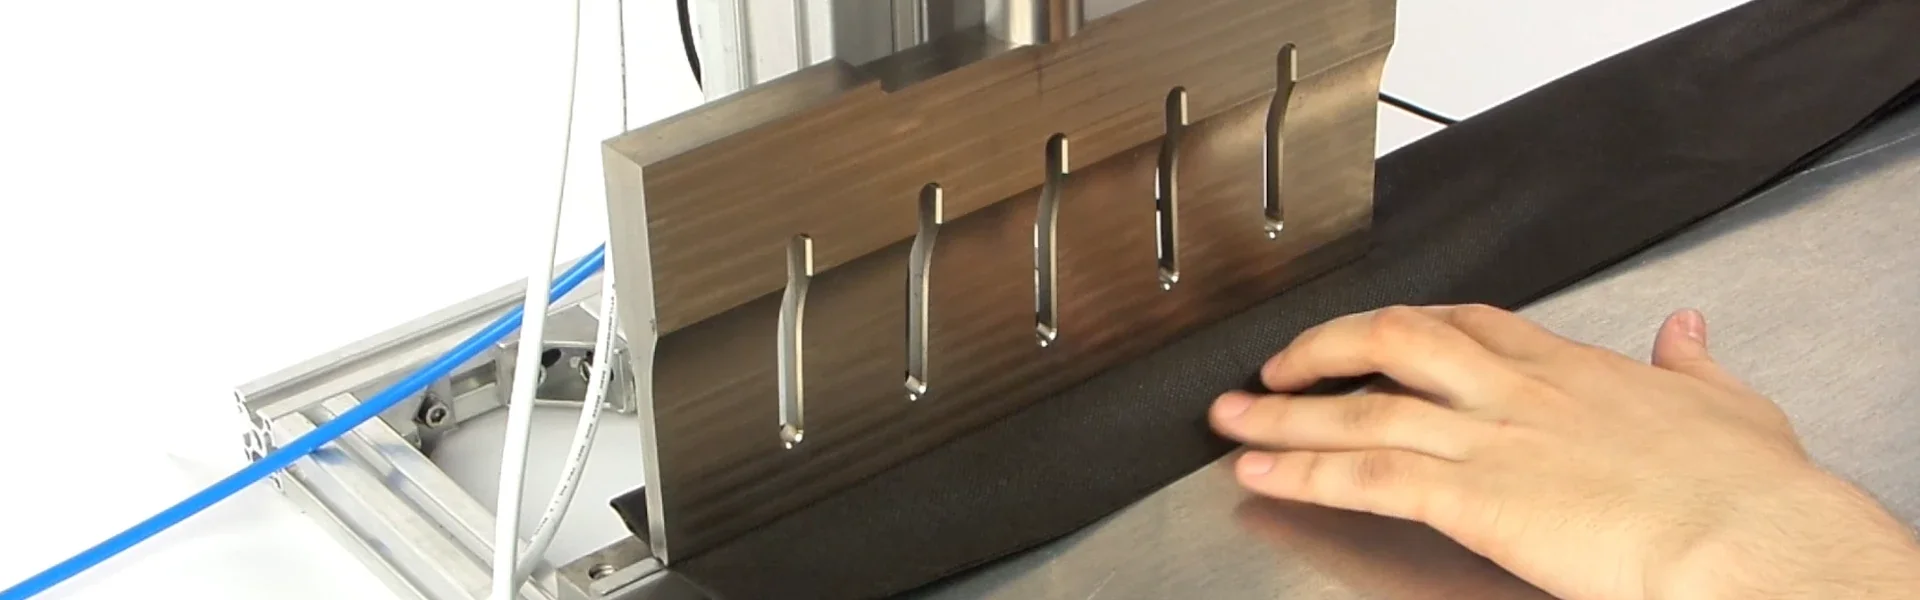
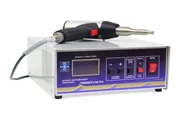
Электрический генератор превращает сетевое напряжение в высокочастотные колебания, преобразователь передаёт их на волновод с закреплённым рабочим инструментом. Инструмент прижат к детали, и в зоне контакта материал размягчается и перемешивается на молекулярном уровне. После снятия усилия расплав кристаллизуется, образуя шов. Метод работает с термопластами — полимерами, которые размягчаются при нагреве и сохраняют свойства после остывания.
Основные рабочие частоты линейки — 22, 36 и 44 кГц. Низкая частота передаёт большую мощность в расплав и подходит для толстостенных деталей и протяжённых швов, высокие — для тонких стенок и небольших площадей контакта; часть задач закрывают единичные частоты. Конкретную частоту выбирают по материалу и толщине.
Ключевое отличие от термоконтактных методов — локальность нагрева. Прогревается участок шириной в несколько миллиметров, а не вся деталь, поэтому не возникает деформации и не остаётся следов прогрева на лицевой поверхности.
Свариваемость термопластов
| Материал | Свариваемость | Рабочая частота | Что учесть |
|---|---|---|---|
| ABS | Отличная | 36 кГц | Базовый режим, широкий диапазон толщин |
| ПЭТ | Отличная | 36 кГц | Не перегревать: возможны помутнение и кристаллизация |
| Поликарбонат | Отличная | 36 кГц | Умеренная амплитуда — риск микротрещин |
| ПММА (оргстекло) | Хорошая | 36 кГц | Ограничить амплитуду |
| ПВХ пластифицированный | Хорошая | 36 кГц | Жёсткий ПВХ соединяется хуже |
| Полипропилен | Хорошая | 22 кГц | Высокая вязкость расплава, нужна точная амплитуда |
| Полиэтилен | Хорошая | 22 кГц | Низкая температура плавления, критична выдержка |
| Полиамид | Умеренная | 22 кГц | Нейлон; обязательная просушка перед сваркой |
| Синтетические ткани | Отличная | 36–44 кГц | Полиэстер, нейлон, спанбонд; синтетики не менее 70% |
| Многослойные плёнки | Отличная | 36 кГц | Коэкструзия: плавится внутренний слой, внешние остаются целыми |
| Натуральные ткани, стекловолокно | Нет | — | Нет термопластичной основы |
| Резина, силикон | Нет | — | Эластомеры не дают расплава нужной вязкости |
Любая таблица даёт только отправную точку: на результат влияют добавки, наполнители, красители и состояние поверхности. Поэтому перед заказом мы свариваем ваши образцы и фиксируем параметры режима.
Из чего складывается прочность соединения
На прочность влияют четыре фактора, и для каждого есть своя настройка.
- Материал и толщина. ABS, ПЭТ и поликарбонат свариваются легко. Полиолефины — полипропилен и полиэтилен — требуют точной работы с амплитудой из-за вязкости расплава. Полиамид чувствителен к влаге и перед сваркой просушивается.
- Амплитуда колебаний. Слишком высокая даёт брызги и поры, слишком низкая — непровар.
- Усилие прижима. Недостаточное ухудшает акустический контакт инструмента с деталью, избыточное выдавливает расплав и деформирует изделие.
- Время выдержки. Задаётся долями секунды и подбирается под конкретную комбинацию материала и толщины.
Как встроить аппарат в линию
Аппараты линейки работают в составе действующих линий, в том числе как замена импортного оборудования. Узел крепления и управляющие сигналы согласуем с проектом заказчика: конкретный способ подключения — дискретные входы-выходы или промышленная сеть — определяем на этапе согласования.
Когда ультразвук не подходит
Метод требует термопластичной основы и доступа инструмента к шву. Не свариваются реактопласты, резина и силикон. Для крупногабаритных изделий с длинным швом нужна шовная установка или линия, а не настольный аппарат. Если соединение должно разбираться, ультразвук тоже не подходит — шов неразъёмный.
Для ПВХ и полиуретана на больших площадях иногда выгоднее ТВЧ, для прецизионных швов на тонких стенках — лазер. Мы говорим об этом прямо: если задача решается другой технологией, скажем на этапе подбора.
Как проходит подбор
- Определяем материал и толщину стенки — по ним выбираем рабочую частоту.
- Считаем площадь шва — от неё зависит мощность аппарата в диапазоне 100–3000 ВА.
- Уточняем тираж — от него зависит класс: ручной аппарат, настольный, с пневмоцилиндром или с перемещением по осям.
- Согласуем оснастку: для объёмных изделий проектируем рабочий инструмент по чертежу.
- Свариваем ваши образцы и передаём параметры режима.
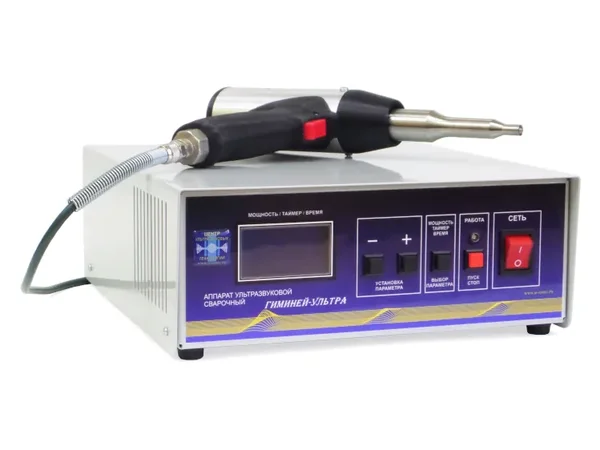
Если задача нестандартная, собираем аппарат по техническому заданию. Для ручного ремонта и точечной сварки есть ручные аппараты и пистолеты, для непрерывного шва по плёнке и нетканым материалам — шовная сварка, источник мощности разобран на странице ультразвуковых генераторов. Ремонт лент на конвейере — сварка лент помётоудаления.
Ультразвуковые сварочные аппараты для полимеров мы выпускаем с 1994 года. Если сомневаетесь в выборе, пришлите образцы деталей — сварим их, подберём режим и скажем, какая модель закроет задачу.