Что отличает ультразвуковую пайку от экструзионной
Экструзионный пистолет подаёт в зону шва расплавленный пруток из отдельного картриджа. Толщина присадочного материала должна совпадать с толщиной стенки, иначе соединение получается слабым или, наоборот, деталь раздувается. Сварной шов при этом остаётся границей двух материалов.
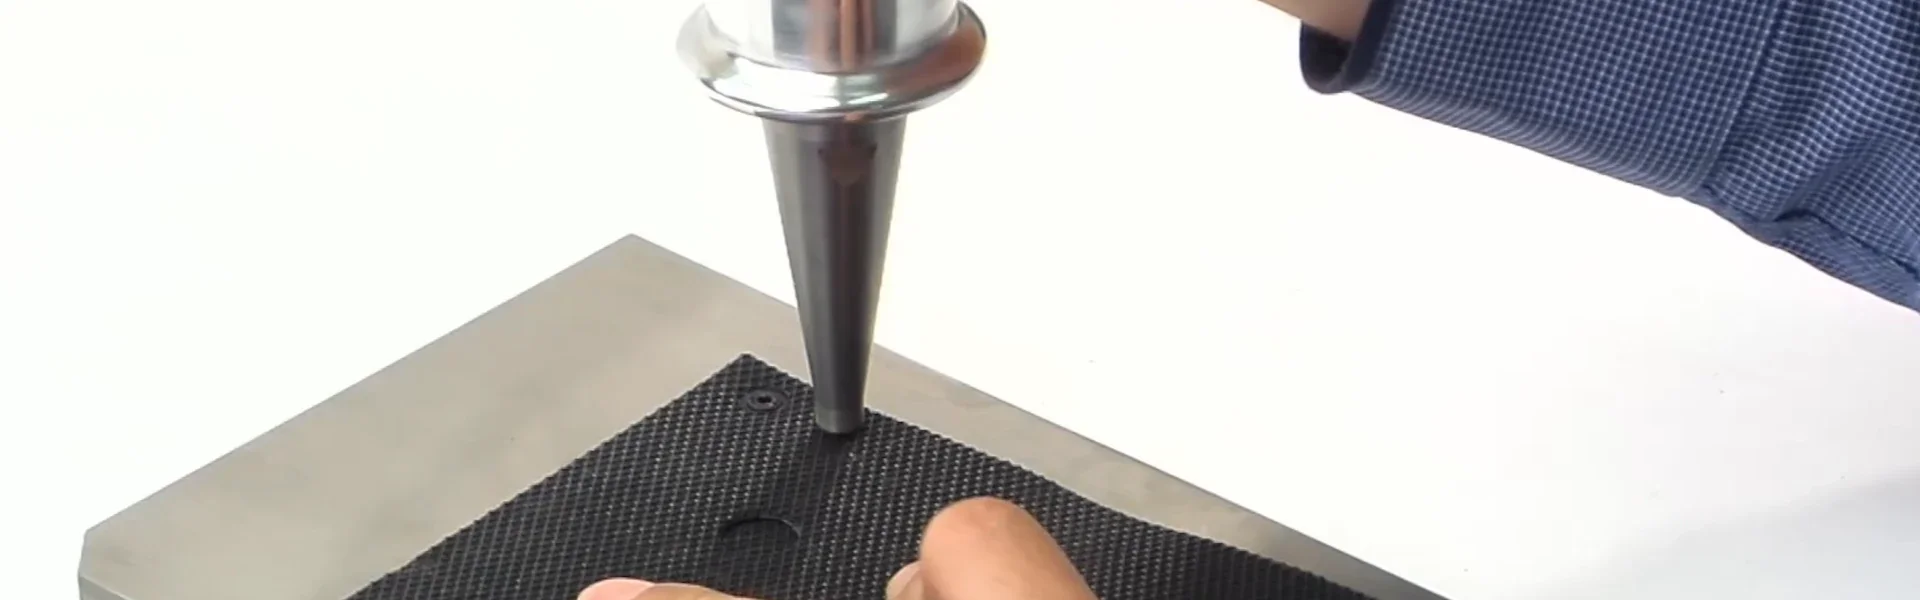
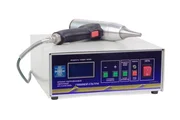
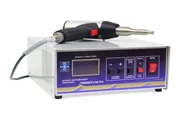
Ультразвуковой паяльник работает иначе. Рабочая насадка совершает колебания с частотой 20–44 кГц и прижимается к стыку деталей. Поверхности трутся друг о друга, материал в зоне контакта размягчается и смешивается. Получается монолитный шов из одного полимера — без границы, без присадки и без пустот.
Отсюда практические следствия: не нужно подбирать диаметр прутка, соединение выдерживает и нагрузку, и давление, а количество отходов стремится к нулю.
Где этот инструмент действительно нужен
- Ремонт изделий. Корпуса бытовой приборов, панели и бамперы автомобилей, крышки, крепёжные площадки, сломанные кронштейны.
- Пластиковые трубы и фитинги. Наращивание длины, установка переходников в полевых условиях.
- Прототипирование. Фиксация элементов на макете там, где клей дал бы усадку или долго сохли.
- Выездные работы. Инструмент помещается в сумку с инструментами и готов к работе сразу после включения.
Почему деталь не перегревается
Энергия подводится точечно: зона нагрева ограничена площадью контакта насадки и составляет несколько квадратных миллиметров. Соседние участки остаются холодными, поэтому деталь не коробит, а на лицевой поверхности не остаётся следов прогрева.
Второй фактор — длительность. Соединение занимает 0,3–1 секунду, и всё это время тепло не успевает распространиться по сечению детали. Для тонкостенных деталей из ПЭТ или ПЭ это принципиально: горячий паяльник обычного типа на них оставляет следы.
Насадки и форма корпуса
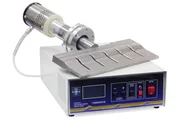
Насадка определяет геометрию шва. Узкая даёт шов-«заклепку» для точечной фиксации, широкая — площадку под последующую зачистку или под монтаж крепежа. В комплекте идут несколько форм, а для нестандартных узлов инструмент изготавливается под чертеж.
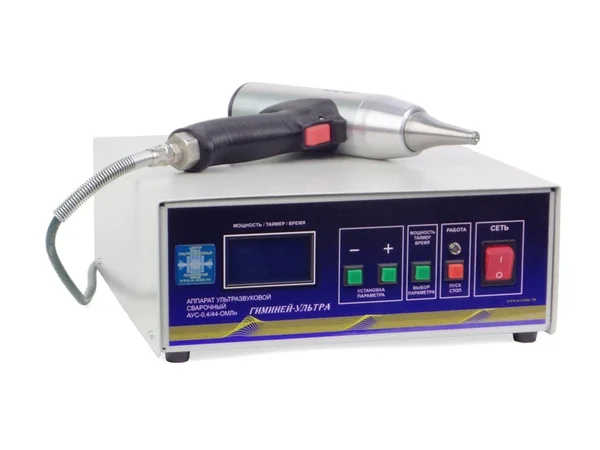
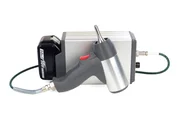
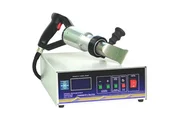
По форме корпуса различают цилиндрические модели — они компактны и подходят для горизонтальных работ — и пистолетные, которые удобнее удерживать при работе на вертикальных поверхностях и на потолке в течение всего дня.
Границы применимости
Метод требует термопластичной основы. Хорошо соединяются ABS, ПЭТ, поликарбонат, полипропилен, полиэтилен, ПВХ и ПММА. Полиолефины и ПВХ требуют аккуратной настройки амплитуды, полиамид — просушки перед работой.
Не подходят натуральные ткани, резина и силикон: в эластомерах нет расплава, который мог бы удержать соединение.