

Почему материал режется легче
Механический рез — это продавливание: материал сопротивляется, и чем он прочнее на разрыв, тем больше нужно усилия. Усилие передаётся на деталь, и в месте реза возникают деформации: слои расходятся, волокна выдёргиваются, хрупкие структуры крошатся.
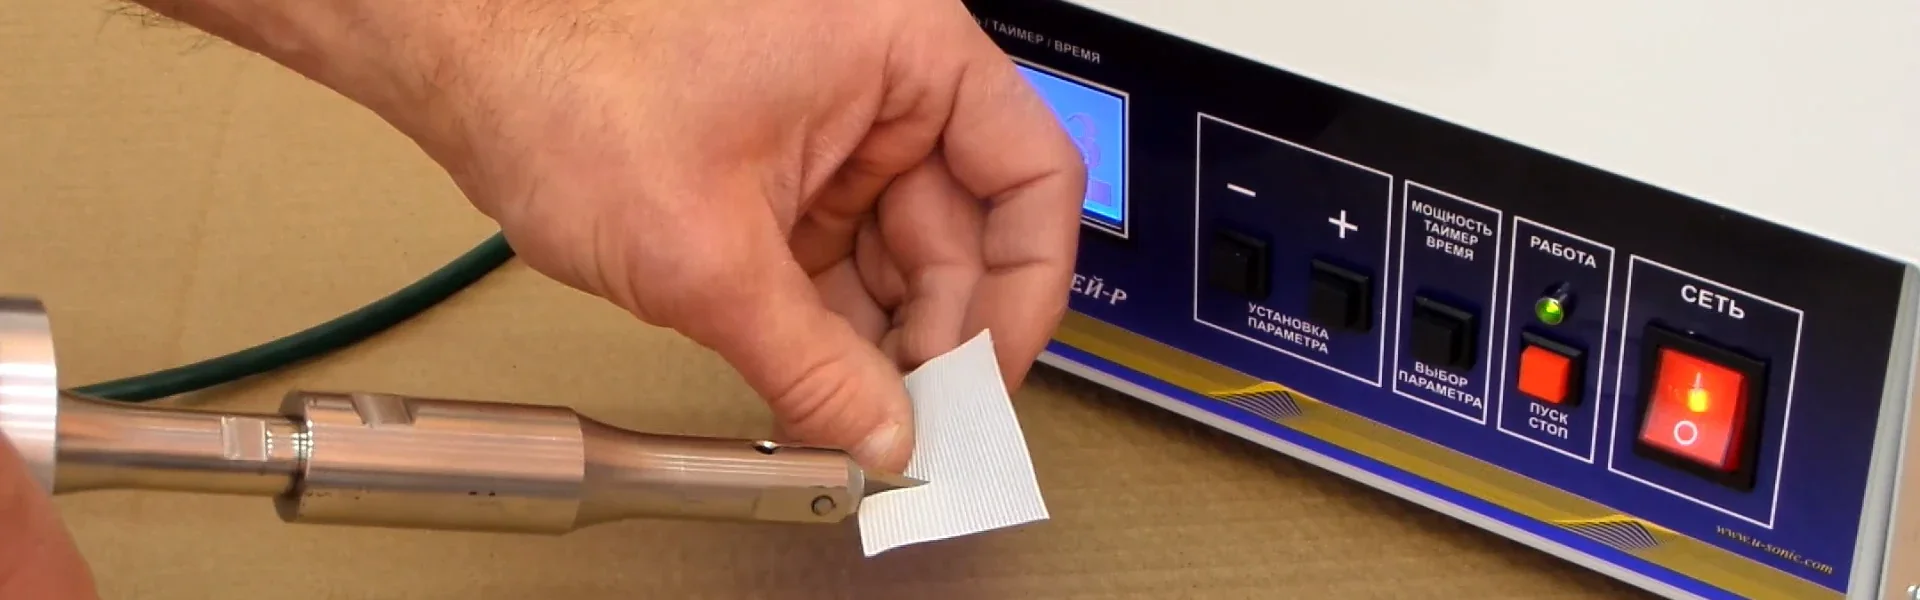
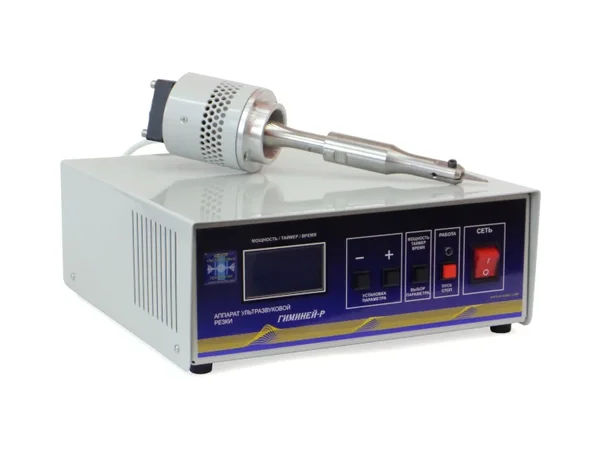
Ультразвуковой нож меняет механику. Лезвие соединено с преобразователем и совершает колебания 22 кГц: акустические колебания ослабляют связи внутри материала, и требуемое усилие реза падает. Кромка получается ровнее, потому что материал не сминается под инструментом.
Композиты и слоистые панели
Основная боль резки композитов — расслоение. Сэндвич-панель состоит из лицевых слоёв, наполнителя и связующего, и обычный нож разводит их по шву ещё до того, как режущий край дойдёт до середины.
Ультразвуковое лезвие проходит панель без разделения слоёв: связующее размягчается в узкой зоне колебаний и удерживает материал до завершения реза. Это критично для сэндвич-панелей, утеплительных плит и композитных деталей.
Отдельный случай — многослойные изделия с разной плотностью: пеноматериал, ПВХ, алюминий, стекломатериал. Одной настройкой их не резать, режим подбирают под самый жёсткий слой.
Ткани и нетканые материалы
Волокна переплетены, и обычный нож либо раздвигает их, либо выдёргивает на кромке, образуя бахрому. Ультразвуковой нож режет волокна в направлении движения лезвия, оставляя чистую кромку без осыпания.
Применение — технические ткани, геотекстиль, композитные полотна, автомобильные материалы, где важна стабильная ширина и плотность кромки.
Пеноматериалы
Обычный нож режет пенопласт, но оставляет гранулы: материал крошится по границам ячеек. Ультразвуковое лезвие проходит по стенкам ячеек и закрывает их, поэтому вместо гранул остаётся сплошная поверхность, а мусора почти нет.
Это важно там, где пеноматериал идёт в конструкцию: утеплительные плиты, изоляционные панели, декоративные элементы.
Пищевые продукты и кондитерские изделия
Резка кондитерских изделий требует чистого реза: продукт не должен деформироваться, крошиться и прилипать к инструменту. Ультразвуковой нож проходит быстро и без усилия, поэтому изделие не успевает сместиться под давлением, а кромка остаётся ровной.
Нагрев при этом локальный и короткий: инструмент не прогревает продукт по объёму, поэтому состав и форма сохраняются.
Чем ещё режут: пила, гидроабразив, лазер
Ленточная и дисковая пила дают ровный рез, но тянут за собой расслоение композитов и осыпание кромки ткани. Гидроабразивная резка точна и не греет материал, но требует водной инфраструктуры и не подходит для пищевых продуктов. Лазер даёт узкий рез, однако выжигает смолу в композитах и оставляет термическую зону; на тканях он оплавляет кромку, поэтому для синтетики это рабочий вариант, а для композитов — спорный. Ультразвук занимает середину: локальный нагрев без обугливания, рез без расслоения и без водной подготовки.
Почему лезвие не тупится
Металлический нож тупится при контакте с абразивом: стружка, песок и минеральные наполнители затупляют кромку, и усилие реза растёт. В ультразвуковом ноже кромка не испытывает трения о материал в обычном смысле — колебания происходят в самом материале, а лезвие работает как передающий элемент.
Износ при этом есть, но он ниже, чем у обычного ножа на тех же операциях. Точный ресурс зависит от материала, поэтому называем его по опыту эксплуатации на вашей операции.
Толщина реза
Толщина зависит от материала и мощности привода: плёнки, ткани и пищевые продукты режутся на десятки миллиметров, плотные композиты ограничены возможностями аппарата. Для толстых изделий режим подбирают отдельно — с ростом толщины растёт риск потерять качество кромки.
Установка на станки с ЧПУ
Ультразвуковой привод монтируется на станки с ЧПУ как дополнительная голова — к фрезерному станку, координатному столу или отрезному устройству. Привод крепится к каретке, сигнал управления поступает от контроллера ЧПУ, мощность и частота задаются генератором.
Если задача — не рез, а отверстия и фрезерование, смотрите страницу ультразвуковой размерной обработки. Если нужно соединить материал, а не разрезать, — шовная сварка.
Оборудование выпускаем с 1994 года; ножи поставляем с настроенной системой под конкретный материал.