

Как ультразвук распыляет жидкость
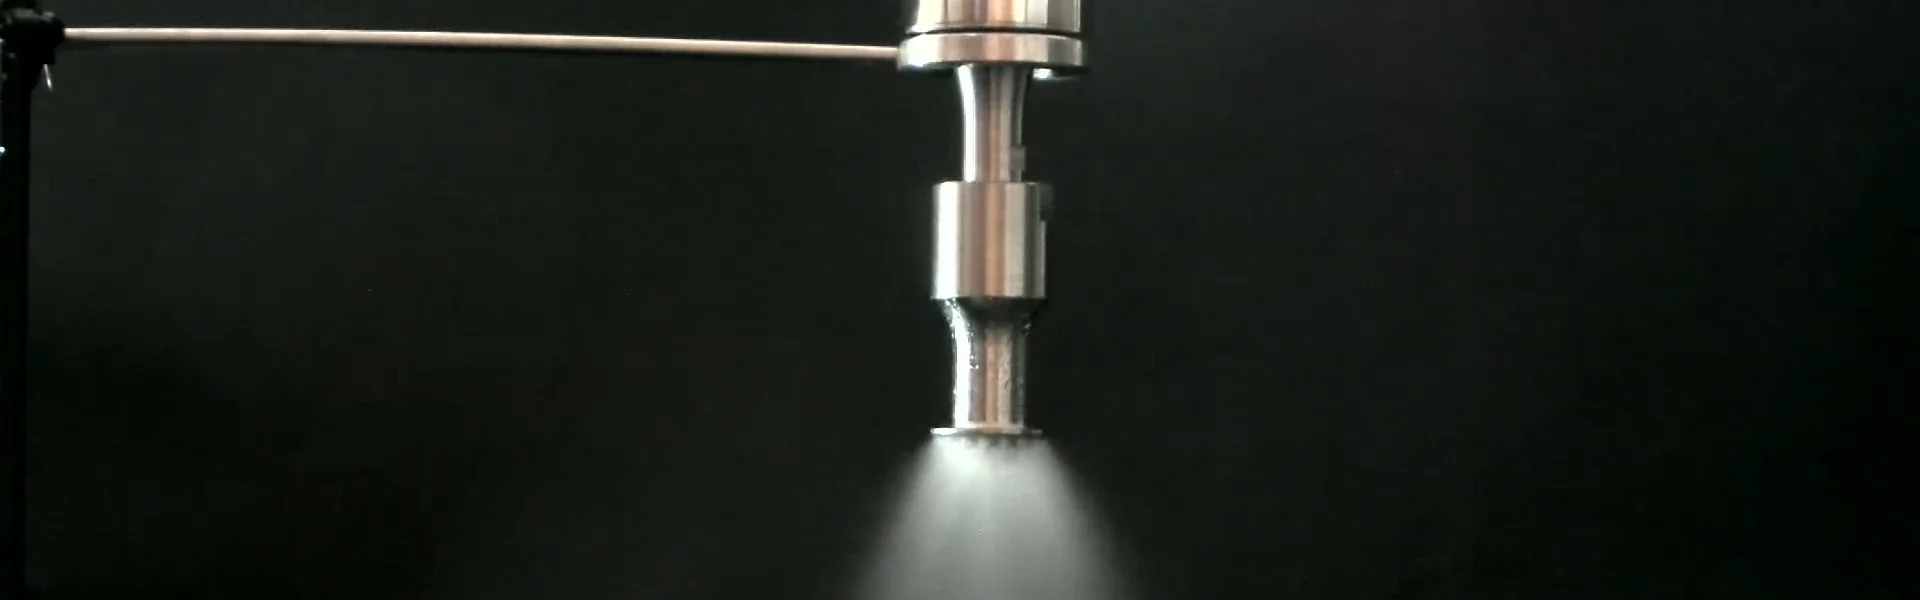
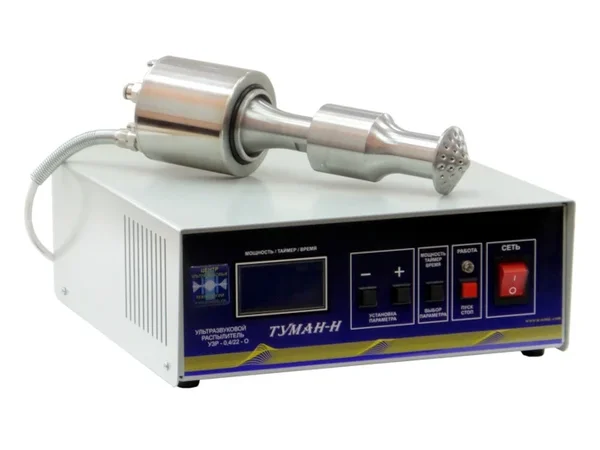
В ультразвуковой форсунке жидкость подаётся к вибрирующей насадке. Высокочастотные колебания деформируют поверхность на выходе: жидкость отрывается каплями и кавитационными полостями. Воздух в процесс не вовлекается вообще.
Отсюда три следствия, которые и определяют преимущества метода.
Размер капель управляется параметрами, а не давлением. Частота задаёт размер капель, он не зависит от остальных параметров.
Нет туманности. Пневматика даёт капли с широким распределением по размеру, включая мелкую взвесь, которая дрейфует и оседает мимо детали. Ультразвуковой туман узкий по фракции, поэтому в воздухе его заметно меньше.
Нет потерь материала. Коэффициент переноса — доля распылённого вещества, попавшая на деталь, — у ультразвукового распыления доходит до 95%.
Размер капель и для чего он
Диапазон 10–100 мкм покрывает большинство задач нанесения. Мелкие капли нужны для тонких равномерных слоёв и проникновения в рельеф: окраска в резьбе, покрытие в углублениях, пропитка пористой поверхности. Крупные капли — там, где важна скорость нанесения и допустима некоторая неровность.
Выбор фракции — это компромисс между качеством поверхности и производительностью: мелкие капли дают лучший внешний вид, но замедляют набор толщины.
Коэффициент переноса
Главный экономический показатель метода. При пневматике на деталь попадает 30–50% материала, остальное — осевший туман и распыл по цеху. Ультразвук сокращает эти потери.
Для дорогих материалов — золото, платина, фармацевтические препараты, порошковые краски — это меняет экономику процесса целиком. Окупаемость установки считается по сэкономленному материалу, а не по стоимости аппарата.
Засоры сопел
Классическая проблема любого нанесения — сопло забивается суспензией, пигментом, твёрдыми частицами. Забитое сопло даёт брак: разбрызгивание, нестабильный факел, остановку линии.
Конструкция ультразвуковой форсунки даёт два эффекта: короткий внутренний канал и минимальные зазоры сокращают вероятность забивки, а постоянные колебания препятствуют слипанию частиц у стенок. Кроме того, рабочий инструмент меняется без демонтажа всей системы.
Равномерность слоя и контроль толщины
Толщина покрытия зависит от расстояния до детали, скорости перемещения и количества проходов. Дозирование по объёму у пневматики нестабильно: оно зависит от давления в сети. Ультразвуковая система дозирует иначе — производительность задаётся параметрами насадки и частотой насоса-дозатора, поэтому повторяется от детали к детали.
При автоматизации контроль толщины ведётся по датчику: система отрабатывает по обратной связи и подстраивает режим на ходу.
Горячие подложки
Распыление на горячие подложки и в сушильные камеры допускается. Ограничение — не сам метод, а тепловой режим: материал должен выдерживать температуру поверхности, а подложка — нагрев. Сам процесс нагрев не добавляет: ультразвук не тратит энергию на продувку.
Что подходит для ультразвукового распыления
- Растворы и лаки. От спиртовых растворов до высоковязких красок и лаков — до 50 сПз.
- Суспензии с наночастицами. Пигментные краски и керамические материалы.
- Дорогие жидкости. Фармацевтические растворы, реактивы, драгоценные металлы в растворе.
- Тонкие слои. Там, где важна равномерность и низкая шероховатость.
Не подходят материалы с очень крупными частицами наполнителя: такие частицы забивают каналы независимо от метода распыления, и нужен предварительный помол.
Производительность и автоматизация
При необходимости автоматизируем процесс напыления вашего состава. Для увеличения производительности или обрабатываемой площади устанавливаются дополнительные распылительные головки.
Оборудование выпускаем с 1994 года; системы распыления поставляем с расчётом под конкретную деталь и производительность.