Как колебания меняют процесс резания
При обычном резании инструмент непрерывно скользит по стружке. Стружка деформируется и сходит с инструмента непрерывным потоком, а сила резания передаётся в узел станка и в заготовку.
Ультразвуковые колебания 20–40 кГц накладываются на движение инструмента так, что он слегка отходит от поверхности. В момент отхода стружка разрывается и ломается на короткие элементы. В момент наложения инструмент вновь контактирует с заготовкой.
То есть резание становится прерывистым, с осцилляцией. Отсюда основные следствия.
Снижение силы резания
Главный эффект — снижение силы резания на 20–50%. Причина в том, что стружка не успевает деформироваться непрерывно: она ломается раньше, чем накапливается критическая нагрузка.
Это означает меньшую нагрузку на привод станка, меньшую вибрацию и меньший износ шпинделя. Для станков с ограниченной мощностью это расширяет перечень обрабатываемых материалов.
Особенно заметно на сплавах с высокой прочностью и вязкостью — титане, жаропрочных сталях, аустенитных сталях. Там, где обычное резание упирается в предел мощности привода, ультразвук снимает это ограничение.
Шероховатость поверхности
Второй эффект — улучшение качества поверхности. Осецилляционное движение инструмента оставляет на поверхности регулярную сетку следов с шагом, равным длине колебания. Эти следы занижают шероховатость, а иногда делают поверхность такой, что финишная обработка не требуется.
Отсюда практический вывод: при черновой обработке детали можно сразу снимать припуск под требования черновой операции, вместо того чтобы закладывать припуск на отдельную финишную обработку.
Продление ресурса инструмента
Третий эффект — стойкость инструмента. При осцилляции зона контакта инструмента с материалом постоянно меняется: нагрузка распределяется по разным участкам режущей кромки, а не концентрируется на одной.
Результат — снижение термической нагрузки на режущую кромку и замедление её износа. Ресурс инструмента увеличивается в разы, что особенно заметно на абразивных и труднообрабатываемых сплавах.
Отдельный выигрыш — на режимах, где износ был следствием налипания и нагара: прерывистое резание не даёт нагару накапливаться.
Какие материалы обрабатываются
- Титан и титановые сплавы. Низкая теплопроводность и высокая химическая активность — классический случай, где ультразвук даёт наибольший эффект.
- Жаропрочные и нержавеющие стали. Высокая вязкость стружки, склонность к налипанию.
- Твёрдые сплавы и керамика. Обработка материалов с высокой абразивностью.
- Графит, кремний, оптические материалы. Хрупкие материалы, где важно снизить нагрузку.
- Алюминиевые сплавы. Работает, эффект менее выражен, чем на сталях.
Ограничение метода — чистые мягкие материалы: на алюминии и латуни выигрыш небольшой, и привод там не всегда окупается.
Установка на станки с ЧПУ
Ультразвуковой привод устанавливается на большинство типов станков: токарные и фрезерные станки, сверлильные, шлифовальные, станки с ЧПУ и без.
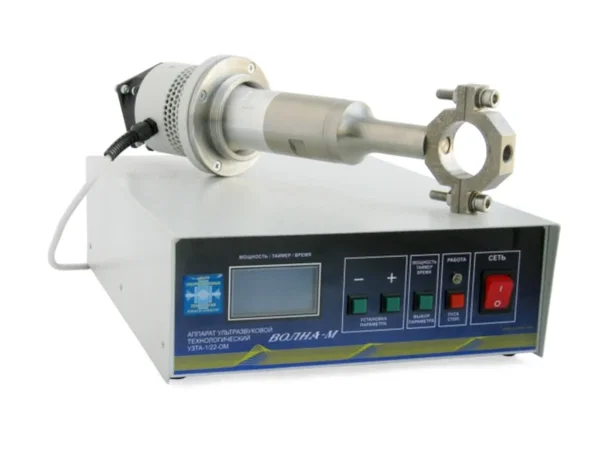
Крепление выполняется на каретке или шпинделе. Излучатель идёт от генератора по кабелю, а управление мощностью и амплитудой — от ЧПУ или вручную с панели.
Особенность интеграции в автоматизированную линию: привод включается вместе с движением по оси резания и выключается при перемещении в быстром холостом ходу. Управление ведётся от контроллера.
Частота колебаний
Частота выбирается под материал и режим резания. Типовой диапазон — 20–40 кГц, при этом понижение частоты даёт более глубокие следы осцилляции, а повышение — более мелкие.
Амплитуда колебаний — второй регулируемый параметр. Её увеличение усиливает эффект снижения силы резания, но при слишком большой амплитуде инструмент теряет контакт с заготовкой на слишком длинные интервалы.
Подбор параметров ведётся по обрабатываемому материалу: для титана и жаропрочных сталей амплитуду поднимают, для материалов с малой жёсткостью — уменьшают.
Практический эффект на производстве
Внедрение привода даёт три измеримых результата:
- Снижение силы резания на 20–50% — меньше износ шпинделя и приводов.
- Снижение шероховатости поверхности, в ряде случаев с возможностью отказаться от финишной обработки.
- Рост стойкости инструмента в разы — реже замены, меньше простоев.
Мы проектируем и производим ультразвуковое оборудование с 1994 года и поставляем приводы с настроенной системой под конкретный станок и материал.