

Чем шовная сварка отличается от точечной
В точечном методе нагревается пятно площадью в несколько квадратных миллиметров, и получается заклёпка. В шовном материал непрерывно проходит под рабочим инструментом: нагретая зона тянется вдоль всей линии соединения, а не собирается из отдельных точек.
Отсюда другое качество соединения: шов непрерывный, его прочность определяется всей зоной контакта. Герметичность по всей длине — то, что точечная сварка даёт только при специальной геометрии шва, например с V-образным выступом, а шовный метод — по умолчанию.
Ключевое отличие — отсутствие предварительного нагрева: заготовка подаётся холодной, прогревается только зона контакта. Поэтому установка запускается и останавливается сразу, без выхода на тепловой режим и без сушки нагревателя.
Ширина шва и скорость
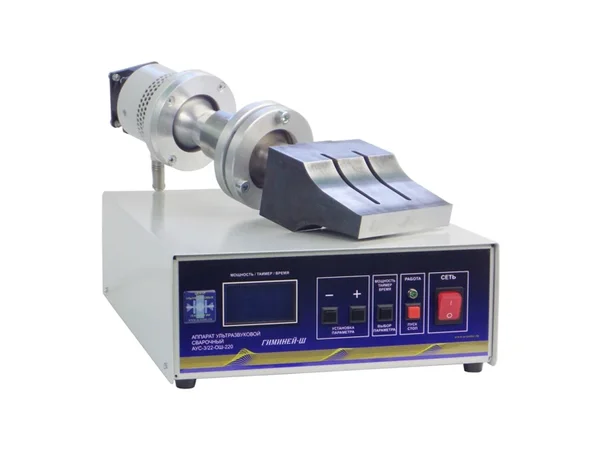
Ширина шва задаётся конструкцией рабочего инструмента: до 20 мм, для упаковки и масок обычно 5–20 мм. Скорость зависит от материала, толщины и той же ширины: тонкая ПЭ-плёнка идёт быстрее, многослойка и спанбонд требуют снижения. Ширину выбираем по изделию, а режим подбираем на ваших образцах.
Темп ограничивает и аппарат, и материал. Плотная многослойная плёнка и тонкий спанбонд ведут себя по-разному: у плёнки нагрев уходит в толщину слоя, у нетканого полотна — в сеть волокон, и прижим для них различается.
Плёнки: ПЭ, ПП, ПЭТ
Полиэтиленовые плёнки свариваются легче всего и допускают более высокий темп — это упаковочная классика. Полипропиленовые требуют точной настройки амплитуды из-за высокой вязкости расплава. ПЭТ-плёнки дают прочный герметичный шов и применяются в блистерах и таре.
Многослойные и коэкструдированные плёнки — с барьерным слоем, печатью, алюминиевой фольгой — тоже свариваются: плавится внутренний термопластичный слой, внешние остаются целыми при верно выбранном режиме.
Нетканые материалы и спанбонд
Сварка спанбонда принципиально отличается от работы с плёнкой: инструмент плавит пересечения волокон, и шов образуется именно по ним. Одновременно оплавляется кромка — она перестаёт осыпаться, чего не даёт ни механический рез, ни прошивка.
Для спанбонда и синтетических тканей настраивают меньшую амплитуду: важно не оплавить волокна целиком. Синтепон требует осторожности — он плавится легче и при избытке энергии даёт слипание слоёв.
Области применения — медицинские маски, одноразовая одежда, фильтрующие элементы, чехлы для мебели, подкладки и влагостойкая упаковка.
Что учитывать при выборе
- Рабочий инструмент. Под заданную ширину шва и геометрию изделия.
- Мощность. Под материал и толщину: полиолефины требуют большего запаса, чем ПЭТ и ПП-плёнка.
- Регулировка режима. Плавная настройка мощности, усилия прижима и времени.
- Обслуживание. Рабочий инструмент должен меняться без демонтажа установки: простой на замену съедает экономию от непрерывного режима.
Если нужны отдельные точки или фиксация ткани в конкретных местах — это пистолеты для точечной сварки. Ремонт лент прямо на конвейере разобран на странице сварки лент помётоудаления.
Перед заказом пришлите образцы полотна: подберём рабочий инструмент и режим, покажем результат сварки и зафиксируем параметры.