

Зачем вообще сваривают ленту
Лента — расходный элемент, и рано или поздно она рвётся: от износа, от попадания постороннего предмета, от деформации на барабане. Дальше есть три пути.
Заменить полосу целиком — снять, вынести и заправить заново, то есть остановить систему на время работ. В птицеводческом комплексе это десятки метров полотна, клетки в цепочке и работы в стеснённых условиях под навесом.
Склеить или спаять прутком. Оба варианта дают соединение слабее цельной ленты. Горячий пруток даёт наплав с изменённой структурой, клей теряет свойства при мытье и высыхает на солнце, а зона соединения остаётся слабым местом, которое рвётся следующим.
Сварить ультразвуком. Материал в зоне соединения переходит в расплав и перемешивается, поэтому стык по структуре близок к цельной полосе и не становится слабым звеном.
Как выглядит процесс
- Участок освобождают: снимают натяжение и дают доступ к стыку.
- Концы совмещают внахлёст на ширину не менее двух-трёх толщин.
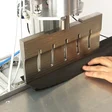
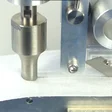
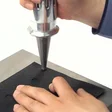
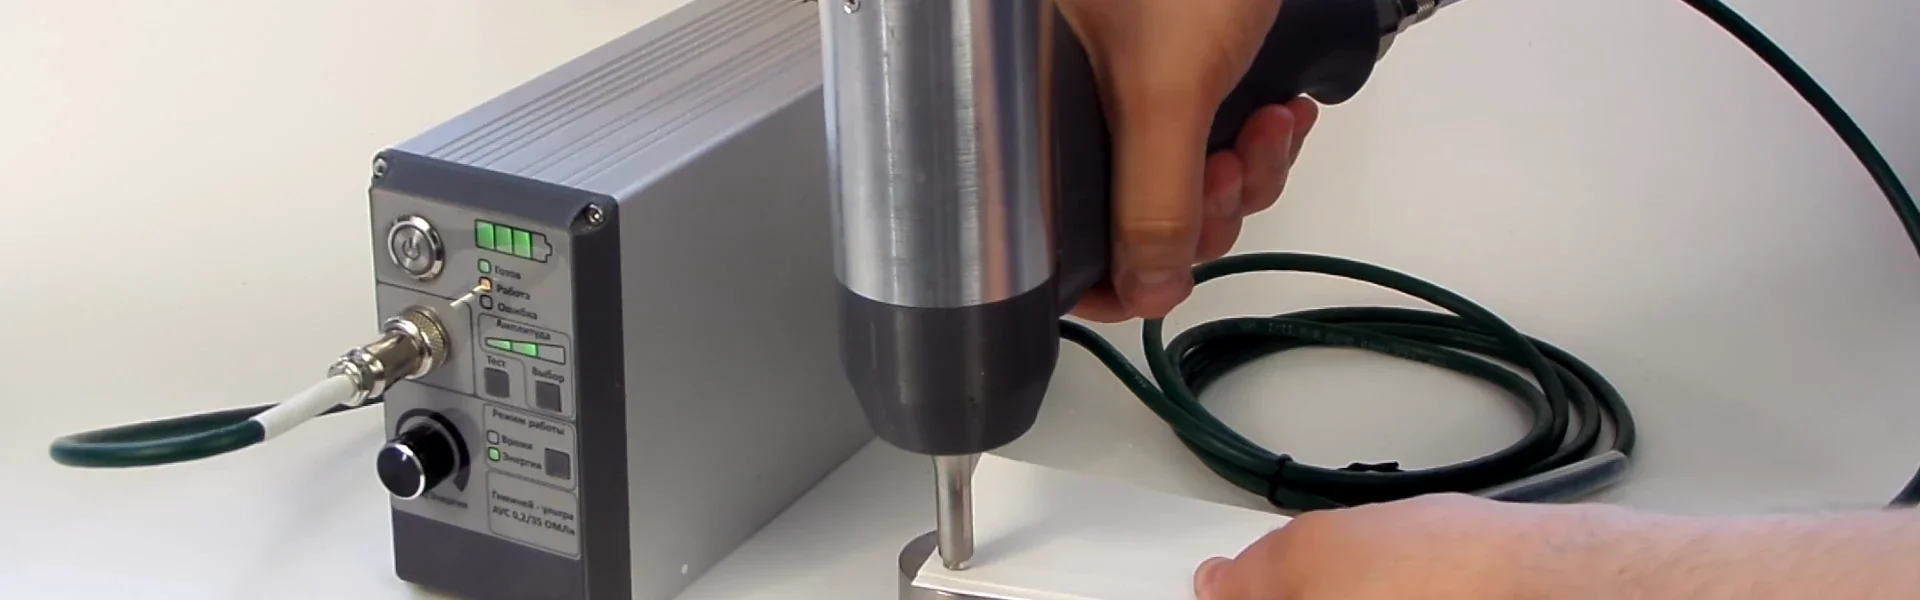
- Рабочий инструмент прижимают к нахлёсту и включают цикл.
- За 1–2 секунды полипропилен в зоне контакта плавится и соединяется.
- Стык остывает — конвейер можно запускать.
Демонтируют только те участки, которые физически мешают подвести инструмент; снимать ленту целиком не нужно.
Параметры ленты
Стандартные ленты помётоудаления изготавливаются из полипропилена толщиной 3–8 мм. Полипропилен — один из самых распространённых термопластов в ультразвуковой сварке, но и он требует точной амплитуды: расплав вязкий, при избытке энергии шов получается неровным, при недостатке — непроваренным.
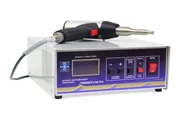
По мощности ориентир такой: для лент 3–5 мм достаточно аппарата 100–400 ВА, для более толстых полос нужен класс от 1000 ВА. Параметры подбираем по образцу ленты, а не по её типовой толщине.
Клипсы и их слабое место
Механические замки-клипсы выглядят проще, но у них есть системный недостаток: они держат две ленты за счёт прижима и трения, а не за счёт соединения материала. Под натяжением конвейера и ударами при работе техники прижим ослабевает, и стык расходится.
Дальше остаются две проблемы: клипсы нужно периодически менять, а лента под ними изнашивается быстрее. Ультразвуковая сварка убирает оба пункта: расходных элементов в соединении нет, а зона стыка по прочности сопоставима с цельной лентой.
Условия работы
Лента постоянно контактирует с помётом, влагой и моющими средствами, а температура в птичнике бывает отрицательной. Полипропилен химически стоек и сохраняет пластичность в этих условиях, а стык, полученный переплавкой, не имеет крепежа, который мог бы заржаветь или ослабнуть.
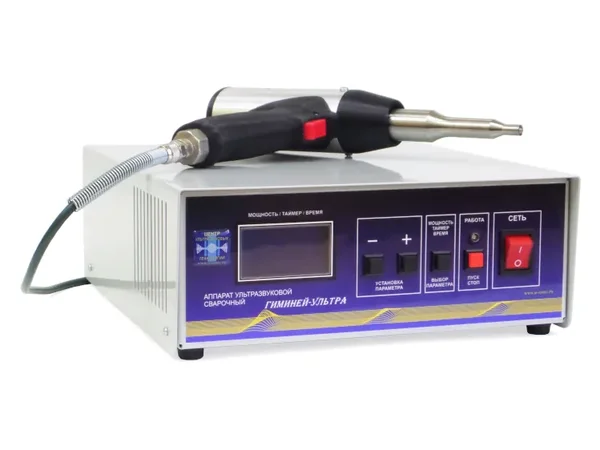
Аппарат питается от сети, но компактен и переносится: работу можно вести в любой точке комплекса, включая места с плохим освещением и узким проходом.
Задача узкая, поэтому подбор ведём по образцу ленты: пришлите фрагмент — подберём рабочий инструмент и режим, покажем результат. Обычные ручные аппараты разобраны на странице пистолетов для точечной сварки, непрерывный шов по плёнкам — в разделе шовной сварки.