Ультразвуковая размерная обработка: отверстия и пазы без сколов

Ультразвуковая размерная обработка: отверстия и пазы без сколов

Абразивная суспензия и колебания инструмента: отверстия без сколов и без ЗТВ

От 1,5 ммДиаметр отверстий
400–800 ВАМощность
Любая, по инструментуФорма отверстий
Стекло, керамика, кремнийМатериалы

Хрупкие материалы плохо поддаются механической обработке: при сверлении керамики и кристаллов по краям отверстия появляются сколы, а микротрещины уходят вглубь и снижают прочность детали. Лазер работает без усилия, но оставляет зону термического влияния.

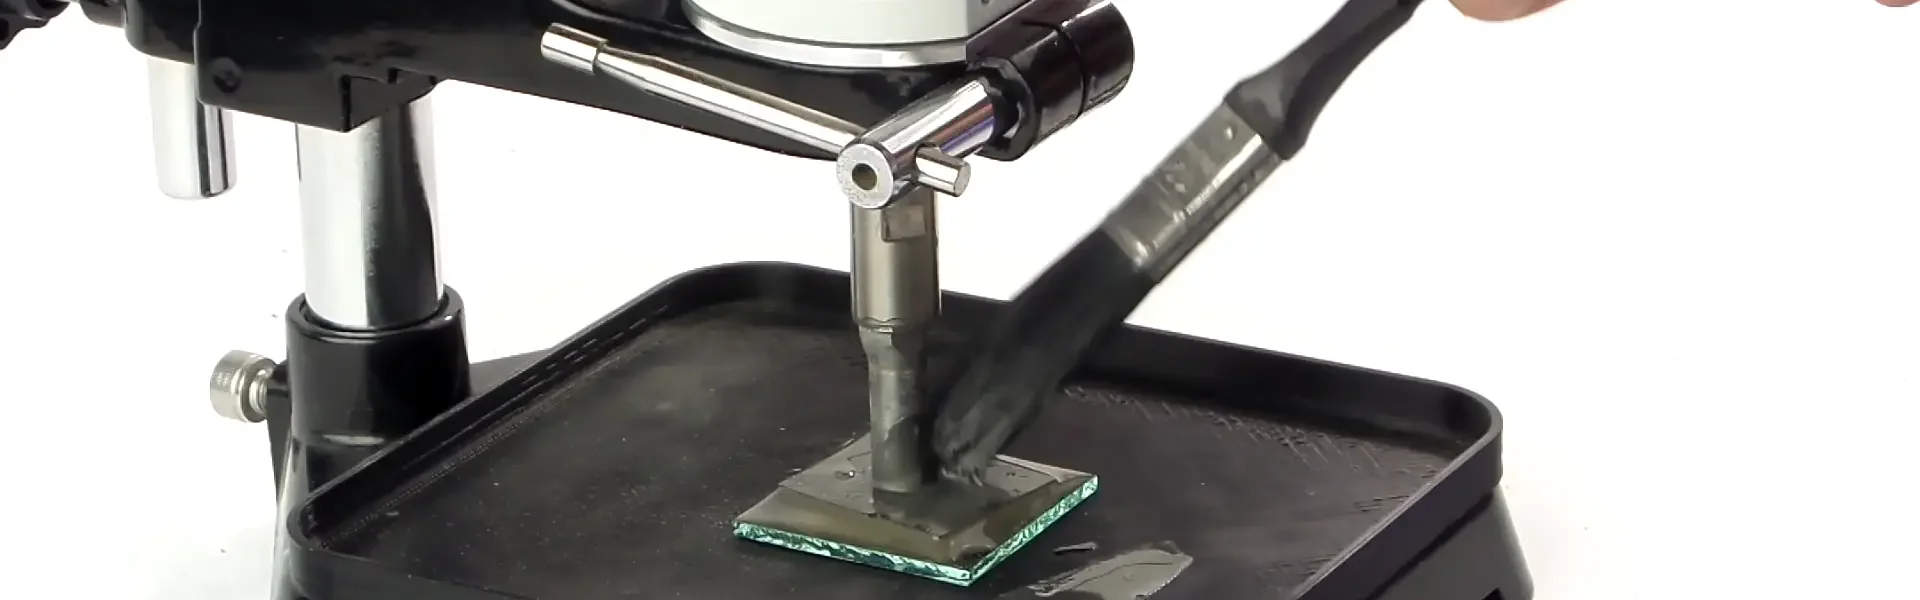
Ультразвуковая размерная обработка устроена иначе: инструмент колеблется с ультразвуковой частотой, а материал между ним и заготовкой разрушают абразивные зёрна суспензии. Форма отверстия повторяет форму рабочего окончания, поэтому метод даёт не только круглые, но и квадратные, овальные и профильные отверстия.

Аппараты ультразвуковой размерной обработки

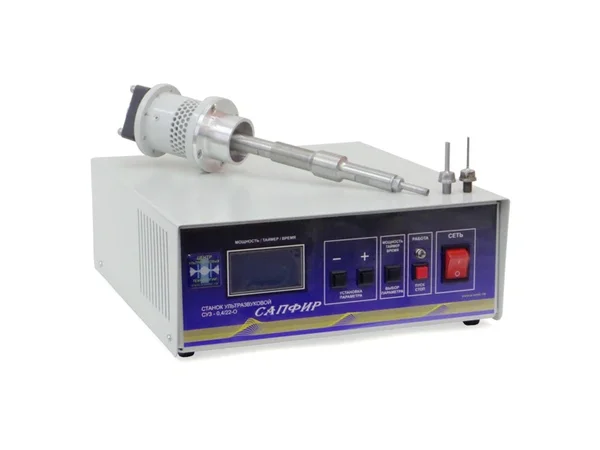
Фото модели СУЗ-0,4/22-О
Серия «Сапфир»
Модель СУЗ-0,4/22-О
Назначение
Выполнение сквозных и глухих отверстий произвольной формы в керамиках, стеклах, ювелирных изделиях, полупроводниках, ферритах и т.п.
Технические характеристики:
Мощность, ВА, не более400
Частота механических колебаний, кГц22±1,65
Питание от сети переменного тока напряжением, В220±22
Диаметр выполняемых отверстий, ммот 1,5 до 30
Скорость обработки (по стеклу, ∅1 мм), мм/миндо 10
Аппарат подбирают по материалу и геометрии детали. Базовые версии — компактные системы на штативе или станине с набором сменных окончаний; по предварительному согласованию комплектуем пневмоцилиндром или перемещением по осям. Оснастка изготавливается по форме отверстия, поэтому при заказе важен чертёж детали. Параметры режима отрабатываем на вашем материале. Цены — от 400 000 ₽; гарантия 12 месяцев, кроме рабочих инструментов.

Кейсы

Размерная обработка феррита: диск Ø22 мм и два отверстия Ø1,5 мм

Электроника и приборостроение 2020

Изготовили из феррита заказчика диск Ø22 мм с двумя отверстиями Ø1,5 мм на аппарате «Сапфир» СУЗ-0,4/22-О: инструменты рассчитали и сделали под чертёж, режим отработали на стенде с пневмоприжимом.

Ø 1,5 ммдва отверстия в диске Ø22 мм
27–30 миндиск Ø22 мм, материал 5 мм
15–20 Нусилие прижима

Задача

Получить из феррита заказчика изделие по эскизу: диск внешним диаметром 22 мм и два отверстия Ø1,5 мм с межосевым расстоянием 8 мм. Проверить, справляется ли с такой геометрией ультразвуковая размерная обработка и какие режимы нужны.

Что сделали

Работали аппаратом «Сапфир» СУЗ-0,4/22-О. Под каждую операцию рассчитали, смоделировали и изготовили свой рабочий инструмент: для диска Ø22 мм и для двух отверстий Ø1,5 мм (в качестве стержней использовали свёрла Ø1,4 мм, впаянные в посадочные места). Амплитуда на рабочей кромке 50–60 мкм, прижим 15–20 Н от пневмоцилиндра. Абразивная суспензия — карбид кремния F240 с фракцией 45–53 мкм в воде 1:10. Чтобы уменьшить сколы на выходе, заготовку приклеивали к стеклянной подложке, а ванну с суспензией периодически поворачивали на 45–60° для обновления абразива.

Результат

Изделия получены из двух материалов заказчика — толщиной 5 и 8 мм. Для 5 мм: диск Ø22 мм за 27–30 минут, два отверстия Ø1,5 мм за 10–15 минут. Для 8 мм: диск за 42–45 минут, отверстия за 15–20 минут. Скорость обработки — 0,17–0,19 мм/мин по диску и 0,3–0,5 мм/мин по отверстиям. На отверстиях остались небольшие сколы из-за люфтов стенда: в отчёте отмечено, что при точном перемещении они устранимы.

Без сколов и без зоны термического влияния

Алмазное сверление оставляет сколы на выходе и микротрещины в глубине
Абразивная суспензия и колебания инструмента разрушают материал только в зоне контакта
Отверстия сложной формы сверлением не получить
Форма отверстия задаётся оснасткой, которую изготавливаем по чертежу
Лазер оставляет зону термического влияния и трещины в стекле и кристаллах
Ультразвук работает без нагрева материала — ЗТВ нет
ПараметрАлмазное сверлениеЛазерУльтразвук
Минимальный диаметрОграничен инструментомОграничен краевыми эффектамиОт 1,5 мм
СколыЕстьНетНет
МикротрещиныЕсть, в глубинеВозможны от нагреваНет
Зона термического влияния (ЗТВ)НетЕстьНет
Финишная доводкаЧасто нужнаИногда нужнаОбычно не нужна
Сложные формыОграниченноДаДа, по форме окончания
Пластичные материалыДаДаНет
Ультразвуковая обработка сочетает преимущества механического и лазерного методов: она разрушает материал абразивом в зоне контакта, поэтому не даёт ни сколов алмазного сверления, ни ЗТВ лазера. Форма отверстия задаётся оснасткой, которую изготавливаем по чертежу детали.

Алмазное сверление, лазер и ультразвук

МатериалЗадачаРезультат
Оптическое стеклоОтверстия, пазы, фаскиЧистая кромка без сколов
Плавленый кварцОкна и пластиныБез термических трещин
СапфирПодложки электроникиОтверстия малого диаметра
РубинОптические деталиПовторяемая геометрия
КремнийПолупроводниковые пластиныТочные размеры
Ниобат литияОптические элементыЧистое отверстие без сколов
Техническая керамикаИзоляторы, ферритыБез микротрещин
Металлы, сплавы, пластики—Не применяется

Метод работает на криволинейных поверхностях и во внутренних полостях — ограничение одно: геометрия оснастки. Из-за этого ультразвук востребован там, где нужны отверстия и пазы сложной формы в оптическом стекле и кристаллах.

Пластичные материалы не обрабатываются: метод разрушает материал, а не деформирует его. Это не недостаток метода, а граница области применения.

Как проходит заказ

Прозрачный и отлаженный процесс — от первой консультации до поставки готового оборудования и технического сопровождения.

01
Консультация

Анализ задачи и подбор оптимального решения

02
Проектирование

Разработка технической документации и 3D-моделей

03
Изготовление

Производство и тестирование оборудования

04
Поставка

Доставка до клиента и техническое сопровождение

Гарантия качества и надежности

Все оборудование проходит многоступенчатый контроль качества и сертификацию Росстандарта. Гарантия 1 год и постгарантийное обслуживание. Мы несём полную ответственность за качество нашей продукции и предоставляем техническую поддержку на всех этапах эксплуатации.

Сертификаты и декларации ЕАС
Гарантия 1 год
Постгарантийное обслуживание

Вопросы об ультразвуковой размерной обработке

Какие материалы обрабатываются ультразвуком?
Стекло (оптическое, кварцевое), керамика, кремний, сапфир, рубин, феррит, кварц, ниобат лития. Металлы, сплавы и пластики методом не обрабатываются.
Какой минимальный диаметр отверстия?
От 1,5 мм по паспорту аппарата; нижняя граница определяется размером инструмента. Возможно получение отверстий сложной формы — квадратных, овальных, профильных.
Насколько точна обработка?
Точность определяется геометрией инструмента и жёсткостью станины, поэтому повторяемость деталь к детали высокая. Конкретные допуски согласуем по вашему чертежу.
Можно ли делать глухие отверстия?
Да, аппараты выполняют сквозные и глухие отверстия, пазы и рельефы; глубина ограничена длиной инструмента.
Сколько стоит оборудование?
От 400 000 ₽ в зависимости от комплектации и набора сменных рабочих инструментов. Цены на сайте с НДС, доставка входит в стоимость.

Почему механическое сверление не подходит

Алмазное сверление керамики, стекла и кристаллов даёт качественный результат только при высоких оборотах и осторожном режиме. Цена этого — сколы на выходе отверстия и микротрещины в глубине.

Причина физическая: инструмент давит на материал с большой силой, а хрупкий материал сопротивляется не деформацией, а разрушением. Напряжения концентрируются по краям отверстия, и там возникают трещины. Убрать их после сверления нельзя — они уже в объёме детали.

Лазер и зона термического влияния

Лазерная обработка не создаёт механических напряжений: материал испаряется, а не выдавливается. Проблема в нагреве: вокруг реза остаётся зона термического влияния (ЗТВ), и в стекле и кристаллах она проявляется микротрещинами и изменением свойств. Для оптических деталей это недопустимо.

Как работает ультразвуковой инструмент

Рабочее окончание соединено с преобразователем и совершает колебания 22 кГц. К заготовке он прижимается с постоянным усилием, а в зазор подаётся абразивная суспензия: колеблющееся окончание сообщает зёрнам удары, и они разрушают материал точно в зоне контакта. Крошка и пыль выносятся потоками суспензии.

Отсюда главное преимущество: форма отверстия повторяет форму рабочего окончания. Нужно круглое отверстие — берётся цилиндрический инструмент, нужно квадратное или профильное — соответствующий. Окончания изготавливаем по чертежу детали.

Минимальный диаметр

По паспорту аппараты выполняют отверстия от 1,5 до 50 мм — нижняя граница определяется размером окончания. Качество кромки при этом остаётся высоким: сколов и микротрещин нет.

Отдельная область применения — отверстия в оптических и электронных деталях: стеклянные линзы, пластины, окна, кристаллы для оптики.

Точность и повторяемость

Точность размерных операций определяется точностью оснастки и станины. Геометрия окончания задаёт форму, параметры режима — стабильность результата, поэтому деталь к детали получается одинаковой.

Финишная доводка после ультразвуковой обработки обычно не требуется, что сокращает маршрут изготовления.

Обработка сложных форм

Метод не ограничен плоскостью: работает на криволинейных поверхностях, во внутренних полостях и на деталях с изменяющейся толщиной стенки. Ограничение одно — геометрия инструмента, тогда как для алмазной и электроискровой обработки нужна определённая геометрия заготовки.

Материалы

  • Оптическое стекло и кварц. Линзы, пластины, окна, измерительная оптика.
  • Керамика. Электронная и техническая керамика, ферриты, изоляторы.
  • Кристаллы. Сапфир, рубин, кремний, ниобат лития.
  • Полупроводники и подложки. Пластины кремния, сапфировые подложки.

Металлы, сплавы и пластики методом не обрабатываются: металл деформируется, а не разрушается, пластик плавится. Для них существуют другие технологии.

Оснащение

Базовые версии — компактные системы с генератором, преобразователем, держателем инструмента и рабочим столом с фиксацией заготовки; часть моделей поставляется на штативе или станине, часть — без неё, для установки на оборудование заказчика. По предварительному согласованию комплектуем пневмоцилиндром для прижима или перемещением по осям.

Сменные рабочие окончания и накладки изготавливаются по чертежу детали. Если задача — резка листовых материалов, смотрите ультразвуковой нож; если нужна интенсификация механической обработки металла, — наложение колебаний на режущий инструмент.

Оборудование выпускаем с 1994 года; аппараты поставляем с настроенной системой под материал и геометрию детали.
Нужна консультация по подбору оборудования?

Наши инженеры помогут подобрать оптимальное решение для ваших технологических задач. Получите бесплатную консультацию и расчет стоимости.

Нужна помощь с выбором оборудования? Опишите задачу, и мы подберём оптимальное решение.

Запросить консультацию